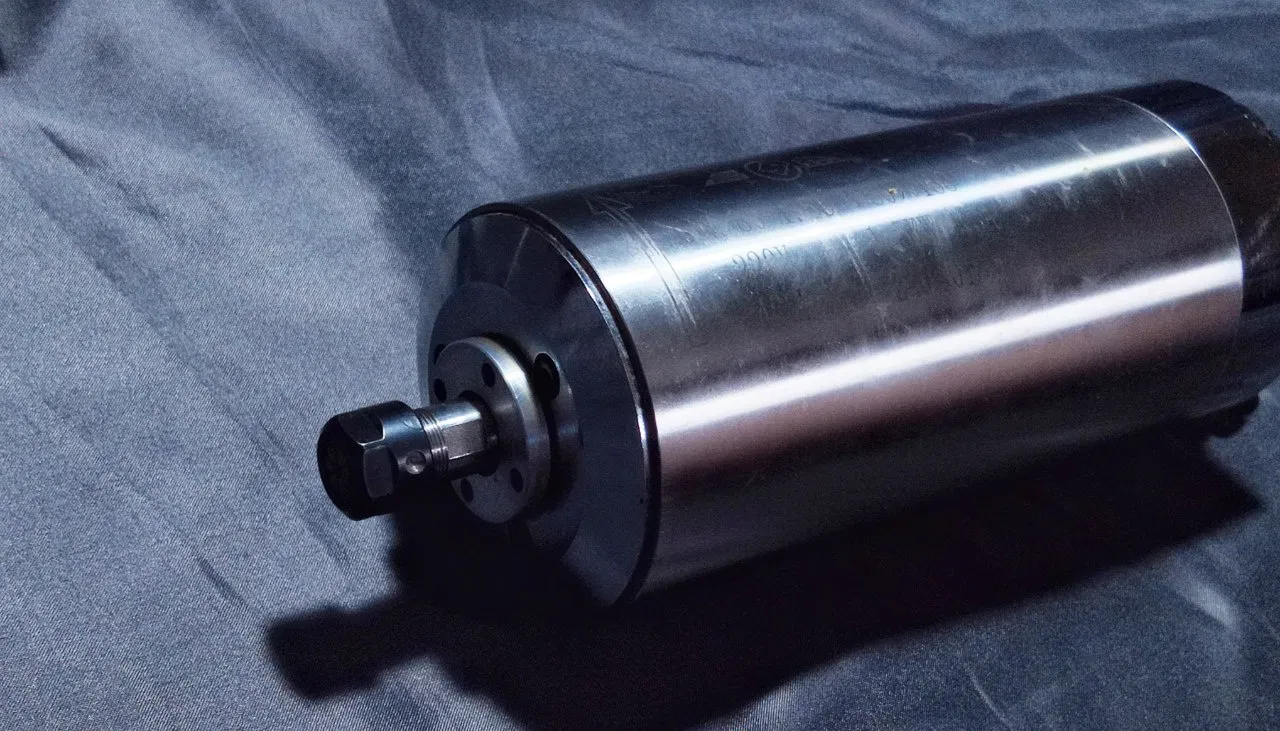
Шпиндель для ЧПУ — один із ключових вузлів фрезерного верстата. Саме він обертає різальний інструмент, передає йому необхідну потужність і безпосередньо впливає на продуктивність обробки, точність, рівень вібрацій та якість поверхні готової деталі.
Під час вибору недостатньо порівняти лише потужність і максимальну кількість обертів. Потрібно врахувати матеріал заготовок, діаметр фрез, жорсткість верстата, тип цанги, спосіб охолодження, напругу живлення, параметри інвертора та режим експлуатації.
Наприклад, шпиндель ЧПУ потужністю 2,2 кВт може бути вдалим універсальним рішенням для фрезерування дерева, пластику й алюмінію. Проте встановлення такого самого шпинделя на недостатньо жорсткий настільний верстат не зробить його промисловим: важкий вузол може перевантажити вісь Z, а слабка конструкція не дозволить реалізувати доступну потужність.
У цій статті розглянемо, як працює шпиндель, чим відрізняються моделі з повітряним і водяним охолодженням, для яких завдань підходять шпинделі на 500 Вт, 1,5, 2,2 та 3 кВт, а також як правильно узгодити шпиндельний привід з інвертором і конструкцією верстата.
Що таке шпиндель ЧПУ і як він працює
Шпиндель — це вузол, який утримує різальний інструмент і забезпечує його обертання із заданою швидкістю. У мотор-шпинделях електродвигун інтегрований безпосередньо в корпус: ротор обертає вал, вал спирається на прецизійні підшипники, а фреза фіксується в цанзі або спеціальному інструментальному тримачі.
Типовий електрошпиндель складається з:
- електродвигуна;
- ротора та шпиндельного вала;
- комплекту прецизійних підшипників;
- металевого корпусу;
- цангового або конусного інтерфейсу;
- системи повітряного чи рідинного охолодження;
- електричного роз’єму;
- датчиків температури, положення або швидкості — у складніших моделях.
У високошвидкісних шпинделях особливе значення мають підшипники, їхнє компонування, попередній натяг, мастило та відведення тепла. Від цих параметрів залежать жорсткість, точність обертання, допустима швидкість і стабільність вузла під навантаженням. SKF зазначає, що теплоутворення у шпиндельному підшипниковому вузлі залежить не лише від швидкості, а й від типу підшипників, мастила, попереднього натягу та робочого навантаження.
Чим електрошпиндель відрізняється від ручного фрезера
На невеликих саморобних верстатах замість повноцінного електрошпинделя іноді встановлюють ручний фрезер. Це доступне рішення для початкових робіт, однак воно має низку обмежень:
- вищий рівень шуму;
- обмежені можливості керування обертами;
- менший ресурс за тривалої безперервної роботи;
- менш зручна інтеграція із системою ЧПУ;
- не завжди достатня точність і жорсткість;
- складніше автоматично запускати та зупиняти двигун із програми.
Електрошпиндель розрахований на роботу як частина верстата. За правильного підключення його швидкістю, запуском і зупинкою можна керувати через інвертор безпосередньо із системи ЧПУ.

Як шпиндель впливає на результат обробки
Від характеристик шпинделя залежать:
- максимальний діаметр доступної фрези;
- робочий діапазон обертів;
- крутний момент;
- можлива глибина різання;
- швидкість знімання матеріалу;
- рівень биття інструмента;
- чистота обробленої поверхні;
- допустима тривалість безперервної роботи.
Водночас якість фрезерування визначає не один шпиндель. Важливу роль відіграють жорсткість рами, стан напрямних, люфти передач, правильність кріплення заготовки, якість фрези та налаштовані режими різання.
Основні види шпинделів для ЧПУ
Шпинделі класифікують за конструкцією, потужністю, охолодженням, способом передавання обертання та типом зміни інструмента.
Для більшості фрезерних ЧПУ-верстатів малого й середнього формату використовують мотор-шпинделі з повітряним або водяним охолодженням. На продуктивних обробних центрах застосовують складніші шпиндельні вузли з автоматичною зміною інструмента.
Шпиндель із повітряним охолодженням
У такому шпинделі тепло відводиться потоком повітря. Залежно від конструкції вентилятор може бути встановлений безпосередньо на валу або мати окремий привод.
Головна перевага повітряного охолодження — простота. Для монтажу не потрібні насос, резервуар, шланги та охолоджувальна рідина. Достатньо правильно закріпити шпиндель, підключити його до сумісного інвертора та забезпечити вільний рух повітря.
Переваги повітряного шпинделя:
- простіше встановлення;
- немає ризику витоку рідини;
- не потрібне обслуговування водяного контуру;
- зручність для мобільного або компактного обладнання;
- менше додаткових компонентів.
До недоліків належать вищий рівень шуму та чутливість системи до пилу. Під час обробки дерева, МДФ або композитів повітряні канали й вентилятор можуть забруднюватися, через що ефективність охолодження знижується.
У каталозі партнера KOMPLEKT CNC представлені, зокрема, шпинделі з повітряним охолодженням потужністю 2,2 кВт, корпусом діаметром близько 80 мм та цанговим інтерфейсом ER20. Така конфігурація поширена серед універсальних фрезерних верстатів середнього класу.
Шпиндель із водяним охолодженням
Водяне охолодження передбачає циркуляцію рідини через внутрішні канали корпусу. Нагріта рідина виходить зі шпинделя, віддає тепло в резервуарі або чилері й повертається назад.
Для роботи системи потрібні:
- циркуляційний насос;
- резервуар або чилер;
- шланги відповідного діаметра;
- надійні з’єднання;
- охолоджувальна рідина;
- за потреби — датчик потоку та температури.
Переваги водяного охолодження:
- нижчий рівень шуму;
- рівномірніше відведення тепла;
- відсутність вентилятора на корпусі шпинделя;
- зручність для тривалих робочих циклів;
- менше розповсюдження пилу потоком від вентилятора.
Головний недолік — складніша інфраструктура. Необхідно контролювати циркуляцію, герметичність, температуру й стан рідини. Запуск шпинделя без потоку охолоджувача може спричинити швидкий перегрів.
Шпинделі з водяним охолодженням випускаються в різних конфігураціях. Наприклад, доступні моделі на 2,2 кВт із цангою ER20, а також потужніші шпинделі на 3,2–5,5 кВт для обробки каменю та металів.
Насос чи промисловий чилер
Для малопотужного шпинделя, який працює короткими циклами, може бути достатньо резервуара та циркуляційного насоса. Однак така система лише переносить тепло зі шпинделя в рідину. Якщо рідина не встигає охолоджуватися природним шляхом, її температура поступово зростатиме.
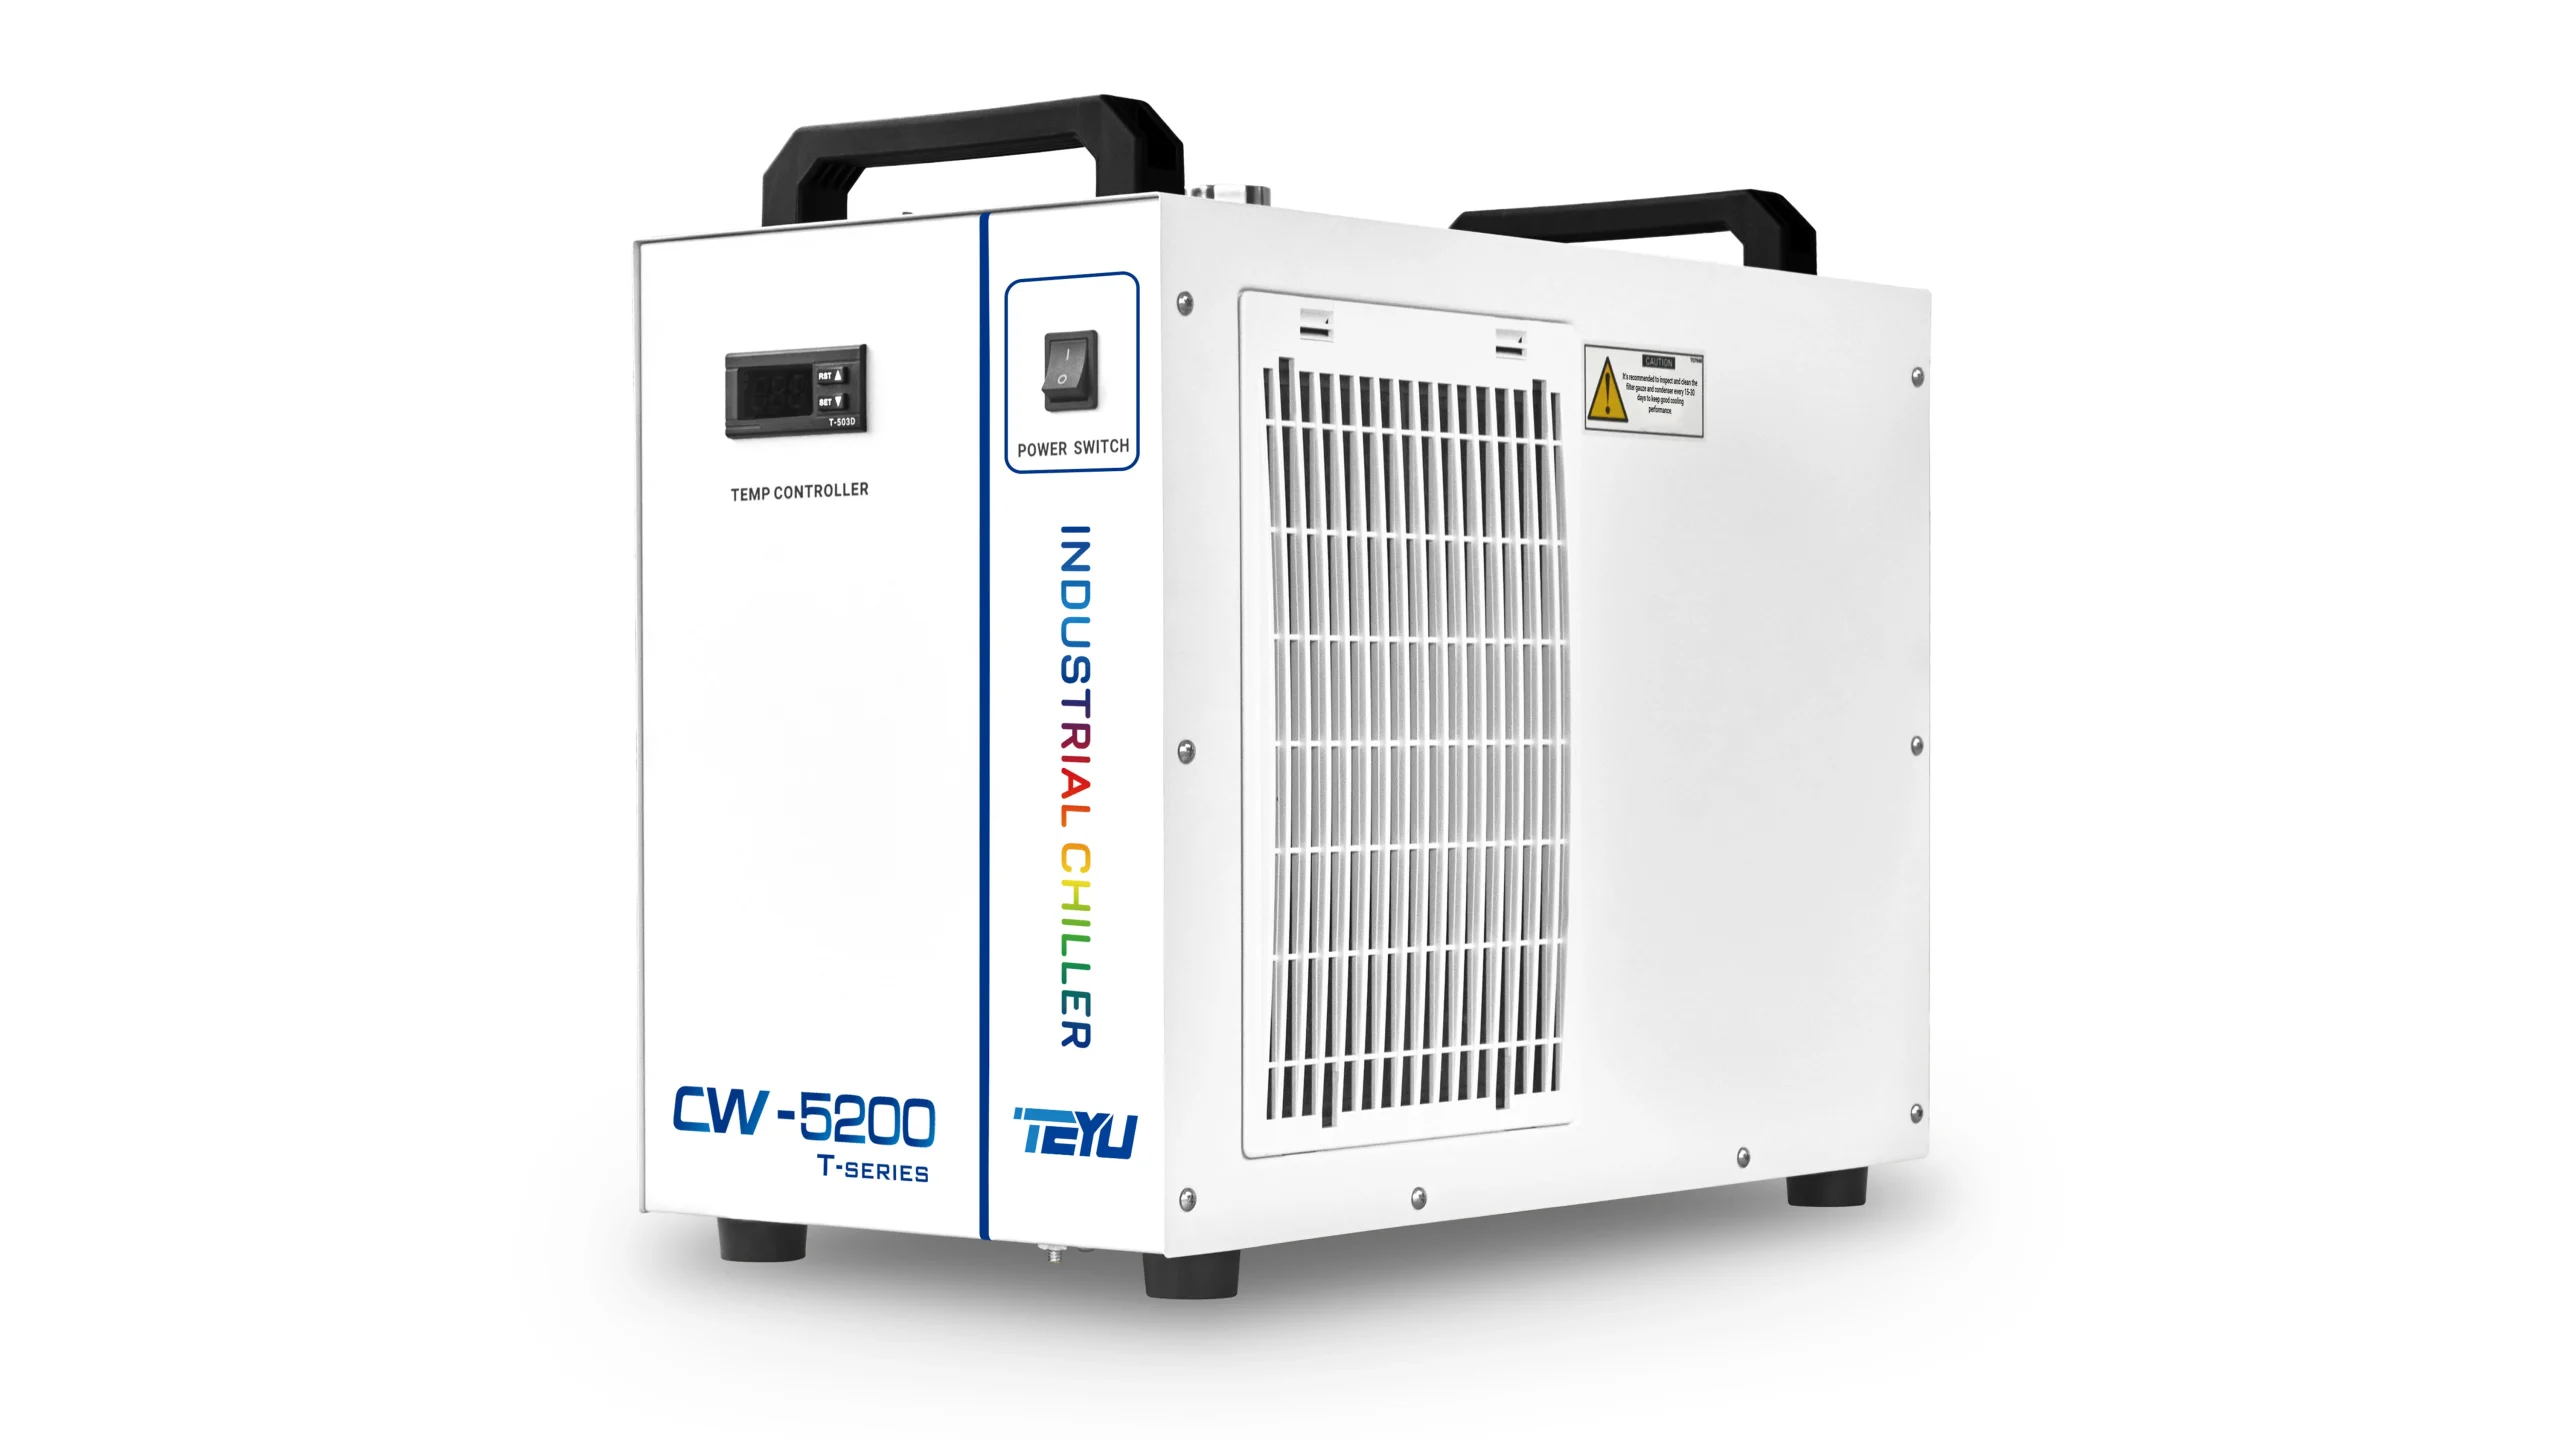
Чилер не просто прокачує рідину, а активно підтримує задану температуру. Це особливо важливо для потужних шпинделів, тривалих виробничих змін і процесів, де температурна стабільність впливає на точність. На сайті CNA вже детально розглянуто принцип роботи промислових чилерів і критерії вибору системи охолодження для ЧПУ-обладнання.
Шпиндель з автоматичною зміною інструмента
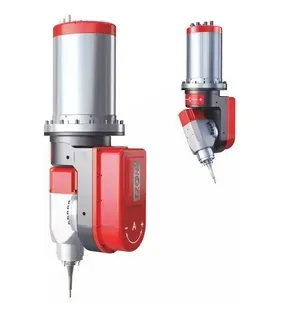
ATC-шпиндель — це електрошпиндель, який може автоматично затискати й звільняти інструментальний тримач за командою системи керування.
На звичайному шпинделі оператор зупиняє верстат, відкручує гайку цанги, змінює фрезу та повторно вимірює її довжину. У системі ATC верстат самостійно бере потрібний інструмент із магазина, що значно скорочує непродуктивний час.
Автоматична зміна інструмента доцільна, якщо:
- одна деталь обробляється кількома фрезами;
- верстат працює серійно;
- важлива мінімальна участь оператора;
- виробництво має інструментальний магазин;
- система ЧПУ підтримує макроси зміни інструмента;
- економія часу компенсує вищу вартість обладнання.
Окрім самого ATC-шпинделя, потрібні компресор або підготовлене стиснене повітря, магазин інструментів, датчики, сумісні тримачі та правильно налаштований алгоритм зміни. Промислові електрошпинделі HSD, наприклад, можуть мати рідинне охолодження, автоматичний затиск інструмента та інтерфейси ISO різних типорозмірів.
Ремінний і прямий шпиндельний привод
У компактних мотор-шпинделях двигун і вал об’єднані в одному корпусі. У промислових фрезерних або токарних верстатах також застосовують інші конструкції.
Ремінний привод
Електродвигун передає обертання шпинделю через ремінь і шківи.
Переваги:
- можливість змінювати передавальне відношення;
- простіше обслуговувати двигун окремо;
- можна отримати високий момент на нижчих обертах;
- вібрації двигуна частково ізольовані від шпинделя.
Недоліки:
- ремінь зношується;
- потрібне правильне натягування;
- збільшуються габарити;
- на високій швидкості балансування стає складнішим.
Прямий привод
Двигун безпосередньо з’єднаний зі шпиндельним валом або інтегрований у нього. Така схема забезпечує компактність і точніше керування, але висуває високі вимоги до підшипників, балансування та охолодження.
Як вибрати потужність шпинделя
Потужність показує, яку механічну роботу двигун здатний виконувати за одиницю часу. Проте дві моделі однакової номінальної потужності можуть мати різний момент, робочий діапазон обертів, якість підшипників і здатність витримувати тривале навантаження.
Під час вибору потрібно враховувати:
- матеріал заготовки;
- діаметр і тип фрези;
- необхідну глибину різання;
- робочу подачу;
- жорсткість верстата;
- масу шпинделя;
- доступну напругу живлення;
- тривалість робочого циклу.
Шпиндель 300–500 Вт
Компактний шпиндель 500 Вт або менш потужна модель може використовуватися для:
- гравіювання;
- обробки пластику;
- фрезерування друкованих плат;
- роботи з тонкою фанерою;
- невеликих дерев’яних деталей;
- застосування фрез малого діаметра.
Такі двигуни мають невелику масу й можуть установлюватися на легкі настільні верстати. Водночас вони не призначені для інтенсивного знімання матеріалу великими фрезами.
Слабкий шпиндель не варто постійно експлуатувати на межі можливостей. Якщо двигун різко втрачає оберти під навантаженням, потрібно зменшити глибину різання, діаметр фрези або подачу.
Шпиндель 800 Вт
Модель на 800 Вт є проміжним варіантом між легким гравірувальним обладнанням і повноцінними шпинделями на 1,5–2,2 кВт.
Вона може підійти для невеликого верстата, який обробляє:
- дерево;
- фанеру;
- пластики;
- композити;
- кольорові метали легкими проходами.
Реальні можливості залежать від моменту, типу цанги, підшипників і жорсткості всієї механіки.
Шпиндель 1,5 кВт
Шпиндель 1,5 кВт часто вибирають для компактних і середніх фрезерних верстатів. Він забезпечує більше можливостей, ніж легкі моделі, але зазвичай має меншу масу й нижчі вимоги до електроживлення, ніж шпиндель 2,2 кВт.
Це практичний варіант для:
- розкрою фанери;
- фрезерування масиву дерева;
- виготовлення меблевих деталей;
- обробки пластику;
- гравіювання;
- помірної обробки алюмінію на жорсткому верстаті.
У продажу є шпинделі 1,5 кВт із водяним і повітряним охолодженням. Перед придбанням потрібно перевірити діаметр корпусу, тип цанги, номінальну частоту, струм та рекомендований інвертор.
Шпиндель 2,2 кВт
Шпиндель 2,2 кВт — одна з найпоширеніших конфігурацій для універсальних портальних ЧПУ-верстатів. Часто така модель має корпус діаметром 80 мм, робочі оберти до 24 000 об/хв та цангу ER20, хоча конкретні параметри залежать від виробника.
Популярність цього формату пояснюється балансом між потужністю, розмірами та доступністю оснастки. ER20 дозволяє використовувати більший діапазон хвостовиків, ніж компактна ER11, а потужності 2,2 кВт достатньо для багатьох операцій із деревом, пластиком, композитами й кольоровими металами.
Водночас шпиндель 2,2 кВт:
- важчий за моделі на 800 Вт або 1,5 кВт;
- потребує жорсткої каретки осі Z;
- створює більше навантаження на портал;
- вимагає правильно підібраного інвертора;
- може потребувати окремої електричної лінії;
- не компенсує люфти або слабкість конструкції верстата.
Поширені водоохолоджувані моделі 2,2 кВт дійсно комплектуються ER20 і корпусом діаметром близько 80 мм, але остаточні розміри, напругу та струм потрібно перевіряти за паспортом конкретного виробу.
Шпиндель 3 кВт і потужніші моделі
Шпиндель 3 кВт або потужніший вузол доцільний для виробничих верстатів, які мають достатню жорсткість і виконують важкі операції.
Підвищена потужність може бути корисною для:
- фрез великого діаметра;
- глибшого знімання матеріалу;
- тривалих робочих циклів;
- обробки щільної деревини;
- каменю;
- кольорових металів;
- спеціалізованих промислових процесів.
Перед модернізацією потрібно перевірити, чи витримають додаткову масу напрямні, гвинт осі Z, двигун, редуктор і портал. Якщо механіка недостатньо жорстка, потужніший шпиндель може посилити вібрації та погіршити якість обробки.
Орієнтовне порівняння потужності
| Потужність | Типові завдання | Поширена цангова система | Основні обмеження |
|---|---|---|---|
| 300–500 Вт | Гравіювання, плати, пластик, тонка фанера | ER11 або компактний патрон | Невеликий момент і діаметр фрез |
| 800 Вт | Дерево, пластик, легка обробка алюмінію | ER11, іноді ER16 | Обмежене знімання матеріалу |
| 1,5 кВт | Універсальні невеликі ЧПУ-верстати | ER11, ER16 | Не для важких промислових проходів |
| 2,2 кВт | Дерево, пластик, композити, алюміній | Переважно ER20 | Потребує жорсткого верстата |
| 3 кВт і більше | Виробниче фрезерування, великі фрези | ER20, ER25, ER32 або промислові тримачі | Велика маса й високі вимоги до живлення |
Таблиця є орієнтиром, а не універсальним правилом. Наприклад, якісний шпиндель 1,5 кВт на жорсткому верстаті може працювати ефективніше за дешеву модель 2,2 кВт на конструкції з люфтами та недостатньою жорсткістю.
Шпиндель для обробки дерева
Для деревини та плитних матеріалів зазвичай важливі високі оберти, достатня потужність і надійний захист від пилу.
Під час вибору шпинделя для фрезерного верстата по дереву потрібно врахувати:
- максимальний діаметр фрези;
- глибину проходу;
- вид деревини;
- тривалість роботи;
- продуктивність системи аспірації;
- тип цанги;
- жорсткість верстата.
Для гравіювання та тонких фрез може бути достатньо компактного шпинделя. Для розкрою листових матеріалів, виготовлення меблевих фасадів або 3D-фрезерування доцільніші моделі на 1,5–2,2 кВт.
Під час обробки МДФ і дерева утворюється багато пилу. Він не повинен накопичуватися на вентиляторі, потрапляти в електричні роз’єми або затримуватися навколо рухомих вузлів. Доцільно використовувати щітку-пилозбірник і ефективну аспірацію.
Шпиндель для обробки металу
Фраза «шпиндель для металу» не означає, що достатньо встановити потужніший двигун. Якість фрезерування металу значною мірою залежить від жорсткості верстата, моменту на робочих обертах, точності напрямних, охолодження різальної зони та правильної подачі.
Для металу важливі:
- низьке радіальне биття;
- якісні прецизійні підшипники;
- жорсткий шпиндельний вал;
- стабільний момент;
- правильний підбір обертів;
- короткий виліт фрези;
- жорстке кріплення заготовки;
- відсутність люфтів;
- контроль температури.
Багато недорогих високошвидкісних шпинделів розраховані на максимальну продуктивність у верхній частині діапазону обертів. На низькій швидкості їхній момент може бути недостатнім для важкого фрезерування сталі.
Для алюмінію такі моделі застосовують досить часто, але необхідно правильно узгодити оберти, подачу, кількість зубів фрези та відведення стружки. Обробка сталі висуває значно вищі вимоги до всього верстата.
На сторінці послуг CNA зазначено, що на ЧПУ-обладнанні організації та її партнера обробляють алюміній, латунь, мідь, сталь, чавун, полімери, дерево й камінь. При цьому виробничі верстати мають шпинделі потужністю 4,5 кВт і різні показники точності залежно від моделі обладнання.
Шпиндель для каменю та абразивних матеріалів
Під час фрезерування каменю утворюється абразивний пил, який може прискорювати зношування напрямних, підшипників і ущільнень.
Для таких умов важливі:
- захищена конструкція;
- надійне ущільнення;
- водяне охолодження;
- достатній момент;
- правильна організація подавання води в зону різання;
- захист електричних компонентів;
- регулярне очищення обладнання.
Спеціалізовані шпинделі для каменю можуть мати потужність 3,2–5,5 кВт, цанги ER20–ER32 та корпус збільшеного діаметра.
Оберти, момент і робочий діапазон
Максимальні оберти — лише один параметр шпинделя. Модель, здатна обертатися зі швидкістю 24 000 об/хв, не обов’язково ефективно працюватиме на 3 000–5 000 об/хв.
Під час вибору потрібно перевірити:
- номінальну швидкість;
- максимальні оберти;
- мінімальну рекомендовану швидкість;
- номінальну частоту;
- характер залежності моменту від обертів;
- допустиме навантаження;
- режим короткочасної та тривалої роботи.
Чому не можна постійно працювати на мінімальній частоті
У деяких шпинделях зменшення частоти призводить до суттєвого падіння доступної потужності й моменту. Для моделей із вентилятором на валу одночасно знижується інтенсивність охолодження.
Тому робота на низьких обертах має бути передбачена конструкцією шпинделя та параметрами приводу. Не варто довільно зменшувати частоту нижче рекомендованого виробником значення.
Як пов’язані оберти та подача
Режим різання потрібно підбирати комплексно. Значення мають:
- діаметр фрези;
- кількість різальних зубів;
- швидкість обертання;
- подача;
- глибина різання;
- твердість матеріалу;
- здатність верстата відводити стружку.
Надто низька подача за високих обертів може спричинити не різання, а тертя. Інструмент і матеріал перегріваються, деревина підгорає, а пластик починає плавитися.
Надмірна подача створює перевантаження, вібрації й ризик поломки фрези. Тому режими слід визначати за рекомендаціями виробника інструмента та коригувати з урахуванням фактичної жорсткості верстата.
Цанги ER11, ER16 та ER20
Цангова система визначає, які хвостовики інструмента можна встановлювати у шпиндель.
ER11
ER11 зазвичай використовують у компактних і високошвидкісних шпинделях. Вона підходить для фрез невеликого діаметра та гравірувального інструмента.
Її переваги:
- компактність;
- невелика маса гайки;
- зручність для тонкого інструмента;
- менший зовнішній діаметр носової частини.
Головне обмеження — відносно невеликий максимальний діаметр затискання.
ER16
ER16 займає проміжне положення між ER11 та ER20. Вона дозволяє використовувати більший інструмент, але залишається компактнішою за ER20.
ER20
Шпиндель ER20 часто встановлюють на універсальні моделі потужністю 2,2 кВт і більше. Така система забезпечує ширший вибір цанг та дозволяє працювати з більшими хвостовиками.
Система ER має стандартизовані типорозміри й широкий асортимент цанг. REGO-FIX, розробник системи ER, випускає лінійки ER11, ER16, ER20, ER25 та більших розмірів, включно зі стандартними й високоточними виконаннями.
Чому якість цанги має значення
Навіть точний шпиндель не забезпечить хорошого результату, якщо:
- цанга пошкоджена;
- гайка затягнута неправильно;
- посадкові поверхні забруднені;
- хвостовик фрези має дефекти;
- інструмент затиснутий за різальну частину;
- цанга не відповідає діаметру хвостовика.
Підвищене биття скорочує ресурс інструмента, погіршує поверхню та збільшує навантаження на підшипники.
Перед установленням фрези потрібно очищати конус, цангу, гайку й хвостовик. Затягування слід виконувати рекомендованим моментом, а не максимально можливою силою.
Інтерфейси BT30, ISO та HSK
На промислових верстатах з автоматичною зміною інструмента замість звичайної гайки ER використовують змінні тримачі з конусним інтерфейсом.
Поширені системи:
- BT30;
- BT40;
- ISO20;
- ISO30;
- ISO40;
- HSK.
У такому разі цанга ER може встановлюватися вже всередині окремого інструментального тримача. Оператор заздалегідь комплектує тримачі фрезами, а верстат автоматично змінює їх за програмою.
Вибирати інтерфейс потрібно з урахуванням:
- конструкції шпинделя;
- доступного магазина;
- маси інструмента;
- максимальних обертів;
- жорсткості;
- точності;
- вартості тримачів;
- доступності балансування.
Як підібрати інвертор для шпинделя
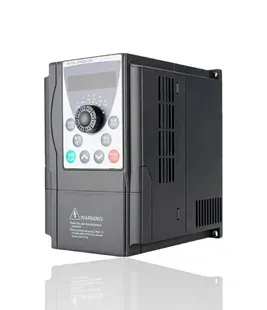
Більшість асинхронних високошвидкісних шпинделів не можна підключати безпосередньо до звичайної розетки. Для живлення й регулювання швидкості використовується частотний перетворювач — інвертор або VFD.
Інвертор виконує кілька функцій:
- формує трифазну напругу необхідної частоти;
- плавно розганяє шпиндель;
- регулює оберти;
- забезпечує контроль струму;
- виконує кероване гальмування;
- може зупинити систему в разі аварії;
- приймає команди від контролера ЧПУ.
Сучасні перетворювачі можуть підтримувати аналогове керування швидкістю, цифрові входи, RS-485 і Modbus. Наприклад, у серіях приводів Delta передбачаються частоти до 600 Гц та інтерфейс RS-485 із протоколом Modbus, але доступні функції залежать від конкретної моделі.
Які параметри потрібно звірити
Перед купівлею інвертора перевіряють:
- потужність шпинделя;
- номінальну напругу;
- номінальний струм;
- кількість фаз;
- номінальну частоту;
- максимальну частоту;
- кількість полюсів;
- допустиму швидкість;
- тип керування;
- вимоги до гальмування;
- спосіб підключення до контролера.
Інвертор не слід вибирати лише за написом «2,2 кВт». Модель на 380 В не замінює модель на 220 В, якщо система живлення та шпиндель розраховані на іншу напругу.
У каталозі KOMPLEKT CNC представлені інвертори різної потужності та напруги, а на сторінках обладнання окремо наголошено, що шпиндель не можна запускати із заводськими налаштуваннями частотного перетворювача. Спочатку потрібно внести паспортні параметри двигуна.
Чому небезпечно використовувати заводські налаштування
Заводські параметри інвертора є універсальними й можуть не відповідати конкретному двигуну.
Неправильно задані:
- частота;
- струм;
- напруга;
- час розгону;
- час гальмування;
- характеристика V/F;
- захист від перевантаження
можуть призвести до перегріву, спрацьовування захисту або пошкодження шпинделя.
Підключення силової частини та заземлення має виконувати кваліфікований спеціаліст за схемою виробника. Особливо небезпечно змінювати проводку під напругою або запускати двигун без перевірки захисного провідника.
Керування шпинделем із системи ЧПУ
Найпростіший варіант — запускати шпиндель кнопками на панелі інвертора та вручну задавати оберти.
Для автоматизованої роботи система ЧПУ може передавати:
- команду запуску;
- команду зупинки;
- напрям обертання;
- задану швидкість;
- аварійний сигнал.
Поширені способи інтеграції:
- релейний контакт для запуску;
- аналоговий сигнал 0–10 В для швидкості;
- ШІМ із перетворенням в аналоговий сигнал;
- RS-485;
- Modbus;
- спеціалізований промисловий інтерфейс.
Перед підключенням потрібно перевірити, чи сумісні рівні сигналів контролера й інвертора. Силові кабелі двигуна бажано прокладати окремо від сигнальних проводів, щоб зменшити електромагнітні завади.
Система охолодження шпинделя
Надійність водоохолоджуваного шпинделя залежить не лише від самого двигуна, а й від усієї системи циркуляції.
До неї можуть входити:
- насос;
- резервуар;
- чилер;
- фільтр;
- датчик потоку;
- датчик температури;
- трубки;
- фітинги;
- охолоджувальна рідина.
Поширені помилки
Найчастіші проблеми системи водяного охолодження:
- недостатня продуктивність насоса;
- перегнуті трубки;
- повітря в контурі;
- забруднення рідини;
- заростання каналів;
- негерметичні з’єднання;
- неправильний напрям потоку;
- надто малий резервуар;
- робота без контролю температури;
- запуск шпинделя до ввімкнення насоса.
Вода з-під крана може залишати відкладення та сприяти корозії. Тип рідини потрібно обирати відповідно до вимог виробника шпинделя й чилера.
Контроль потоку
Корисним елементом є датчик потоку, який забороняє запуск шпинделя, якщо рідина не циркулює. Це особливо актуально для промислової роботи, коли оператор не може постійно спостерігати за резервуаром.
Кріплення шпинделя
Корпус шпинделя має бути надійно зафіксований у кронштейні або посадковому отворі каретки.
Поширені діаметри:
- 52 мм;
- 65 мм;
- 80 мм;
- 100 мм;
- 125 мм.
Один із найбільш поширених варіантів для шпинделя 2,2 кВт — кріплення на 80 мм. Проте діаметр потрібно вимірювати або перевіряти за кресленням конкретної моделі.
Кронштейн повинен:
- відповідати діаметру корпусу;
- рівномірно затискати шпиндель;
- мати достатню жорсткість;
- не деформувати корпус;
- надійно кріпитися до каретки;
- забезпечувати правильну орієнтацію;
- не перекривати вентиляцію чи штуцери.
Не слід компенсувати невідповідний діаметр випадковими прокладками. Нерівномірне затискання може змістити вісь шпинделя або деформувати його корпус.
Чому важчий шпиндель не завжди кращий
Маса шпинделя впливає на роботу всієї осі Z.
Після встановлення важчої моделі можуть виникнути:
- пропуски кроків;
- повільніше прискорення;
- збільшення навантаження на гвинт;
- перегрів двигуна осі;
- прогин каретки;
- вібрації порталу;
- зменшення корисного ходу;
- швидше зношування напрямних.
Перед модернізацією потрібно оцінити запас моменту приводу Z, вантажність напрямних і жорсткість кріплення.
Биття шпинделя
Радіальне биття означає, що вісь інструмента під час обертання відхиляється від ідеального положення.
Причинами можуть бути:
- забруднена цанга;
- пошкоджена гайка;
- неякісний хвостовик;
- неправильне затягування;
- зношені підшипники;
- деформований вал;
- помилка складання;
- механічний удар.
Наслідки підвищеного биття:
- нерівна поверхня;
- збільшений розмір паза;
- швидке зношування фрези;
- вібрації;
- шум;
- додаткове навантаження на підшипники.
Для точної перевірки використовують індикатор годинникового типу та калібрований контрольний стрижень.
Перегрів шпинделя
Нагрівання під час роботи є нормальним, але температура не повинна перевищувати допустиме значення виробника.
Можливі причини перегріву:
- несправна система охолодження;
- забруднений вентилятор;
- неправильні параметри інвертора;
- перевантаження;
- робота нижче рекомендованих обертів;
- надмірний попередній натяг підшипників;
- зношені підшипники;
- нестабільне живлення.
Якщо корпус швидко стає гарячим, з’являється сторонній шум або змінюється якість обробки, верстат потрібно зупинити та знайти причину.
Ознаки зношування підшипників
На проблеми з підшипниками можуть вказувати:
- незвичний гул;
- свист;
- хрускіт;
- зростання вібрації;
- підвищена температура;
- погіршення поверхні;
- збільшення биття;
- нестабільна робота на високих обертах.
Прецизійні шпиндельні підшипники не варто замінювати так само, як звичайний підшипник у побутовому механізмі. Потрібні правильна посадка, чистота, точне компонування, контроль попереднього натягу та перевірка биття.
Неправильний монтаж може знищити нові підшипники вже під час першого запуску.
Обслуговування шпинделя
Регулярне технічне обслуговування допомагає зменшити ризик простою та дорогого ремонту.
Варто систематично:
- очищати корпус;
- перевіряти вентилятор;
- контролювати циркуляцію рідини;
- оглядати шланги;
- перевіряти електричні роз’єми;
- очищати цанги й гайки;
- стежити за рівнем шуму;
- контролювати температуру;
- перевіряти кріплення;
- вимірювати биття після удару або аварії;
- не перевищувати рекомендовані оберти.
Після тривалого зберігання або заміни підшипників може знадобитися поступовий прогрів шпинделя. Точну процедуру потрібно брати з інструкції виробника.
Практичний чекліст вибору
Перед тим як купити шпиндель для ЧПУ, послідовно перевірте такі параметри.
1. Матеріал
Визначте, що саме оброблятиметься:
- дерево;
- фанера;
- МДФ;
- пластик;
- композит;
- алюміній;
- латунь;
- сталь;
- камінь.
2. Різальний інструмент
З’ясуйте:
- максимальний діаметр фрези;
- діаметр хвостовика;
- необхідну довжину;
- кількість інструментів на одну деталь.
3. Потужність
Не вибирайте модель тільки за принципом «чим більше, тим краще». Потужність має відповідати реальним завданням і можливостям конструкції.
4. Оберти та момент
Перевірте, чи може шпиндель стабільно працювати в потрібному діапазоні швидкості.
5. Охолодження
Виберіть між простішим повітряним і тихішим водяним охолодженням. Для водяної системи одразу врахуйте вартість насоса, трубок, рідини або чилера.
6. Цангова система
ER11 підходить для тонкого інструмента, ER20 — для ширшого діапазону хвостовиків. Для автоматичної зміни потрібен відповідний конус і магазин.
7. Розміри й маса
Перевірте:
- діаметр корпусу;
- загальну довжину;
- масу;
- розташування роз’ємів;
- можливість установлення пилозбірника;
- залишок ходу осі Z.
8. Електричні параметри
Зіставте напругу, струм, частоту й потужність із можливостями інвертора та електромережі.
9. Інтеграція з контролером
Заздалегідь визначте, як система ЧПУ передаватиме команду запуску та задані оберти.
10. Сервіс і запчастини
Перевірте доступність:
- цанг;
- гайок;
- роз’ємів;
- підшипників;
- кріплень;
- сервісного ремонту;
- технічної документації.
Типові помилки під час вибору
Орієнтація лише на потужність
Шпиндель 3 кВт не покращить слабкий настільний верстат, якщо портал прогинається, а напрямні мають люфти.
Ігнорування маси
Важчий вузол може перевантажити вісь Z і погіршити динаміку.
Неправильний інвертор
Однакова потужність не гарантує сумісності за напругою, струмом і частотою.
Занадто мала цанга
Шпиндель ER11 може виявитися незручним, якщо виробництво потребує інструмента з великим хвостовиком.
Відсутність плану охолодження
Водоохолоджуваний шпиндель не можна повноцінно використовувати без насоса, резервуара або чилера.
Купівля без креслення
Перед замовленням потрібно перевірити габарити, розташування штуцерів, тип роз’єму й довжину носової частини.
Ігнорування пилу
Для деревообробки обов’язково потрібно продумати аспірацію та очищення повітряних каналів.
Часті запитання
Чи достатньо шпинделя 2,2 кВт для фрезерного ЧПУ?
Для більшості операцій із деревом, пластиком, композитами та алюмінієм — так, якщо верстат має достатню жорсткість, а режими різання підібрані правильно. Для важкого фрезерування сталі або великих фрез може знадобитися інший тип шпиндельного приводу.
Що краще: водяне чи повітряне охолодження?
Водяне охолодження зазвичай тихіше й забезпечує стабільне відведення тепла, але потребує додаткового контуру. Повітряне простіше в установленні та обслуговуванні, проте створює більше шуму й потребує захисту від пилу.
Чи може шпиндель для дерева фрезерувати алюміній?
Може, якщо верстат достатньо жорсткий, шпиндель має потрібний момент, а фреза, оберти, подача й охолодження відповідають матеріалу. Сам факт високих обертів не гарантує якісної обробки алюмінію.
Яка різниця між ER11 та ER20?
ER11 компактніша й розрахована переважно на невеликі хвостовики. ER20 підтримує ширший діапазон інструмента та краще підходить для універсальних шпинделів середньої потужності.
Чи потрібен чилер для шпинделя 2,2 кВт?
Не завжди. Для нетривалих робочих циклів може вистачити насоса й достатнього резервуара. Для тривалої виробничої роботи чилер забезпечує стабільнішу температуру та передбачуване охолодження.
Чи можна підключити шпиндель без інвертора?
Високошвидкісний трифазний електрошпиндель зазвичай потребує частотного перетворювача. Підключення без сумісного приводу може призвести до несправності або створити небезпеку.
Коли варто вибирати ATC-шпиндель?
Коли деталь обробляється кількома інструментами, верстат працює серійно, а час ручної заміни суттєво впливає на продуктивність.
Який шпиндель вибрати для невеликого настільного ЧПУ?
Для гравіювання й легкого фрезерування може бути достатньо моделі на 500–800 Вт. Для універсальніших завдань розглядають 1,5 кВт, але потрібно перевірити масу шпинделя та можливості осі Z.
Висновок
Шпиндель для ЧПУ потрібно вибирати як частину єдиної технічної системи. Важливі не лише потужність і максимальні оберти, а й матеріал, діаметр інструмента, момент, тип цанги, охолодження, маса, жорсткість верстата та сумісність з інвертором.
Для компактного гравірувального обладнання може бути достатньо шпинделя 500–800 Вт. Модель 1,5 кВт підходить для багатьох невеликих і середніх верстатів. Шпиндель 2,2 кВт є універсальним рішенням для деревообробки, пластику, композитів та помірної обробки алюмінію. Потужніші моделі доцільно встановлювати лише тоді, коли конструкція верстата й електрична система здатні реалізувати їхні можливості.
Перед придбанням варто порівнювати не тільки ціну самого двигуна, а повну вартість комплекту: шпиндель, інвертор, кріплення, кабелі, цанги, систему охолодження, аспірацію та налаштування.
ГО «Майбутнє з робототехнікою» працює з технологіями ЧПУ та співпрацює з KOMPLEKT CNC, що забезпечує доступ до виробничого обладнання, технічної експертизи й компонентів для фрезерної та токарної обробки. На сайті організації також можна докладніше дізнатися про фрезерну обробку на верстатах з ЧПУ та інші технологічні проєкти.